Chillers
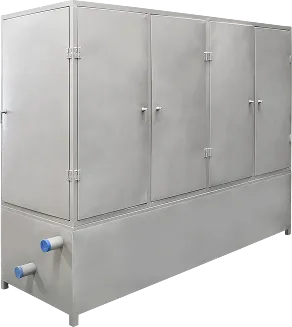
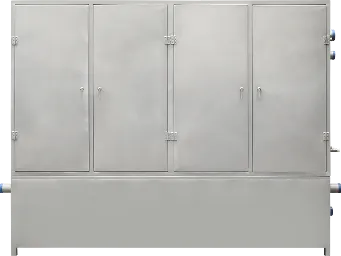
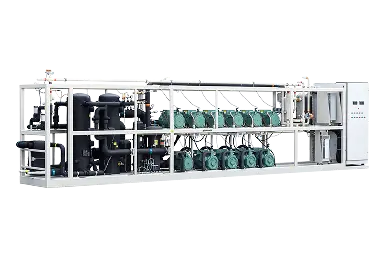
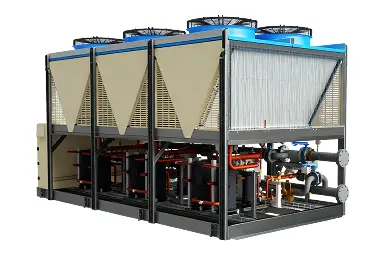
Soluciones diseñadas para el enfriamiento preciso y confiable de procesos industriales y comerciales. Los chillers permiten mantener temperaturas controladas de forma constante, adaptándose a distintas capacidades, aplicaciones y condiciones de operación, garantizando estabilidad térmica, eficiencia operativa y continuidad en los procesos productivos.
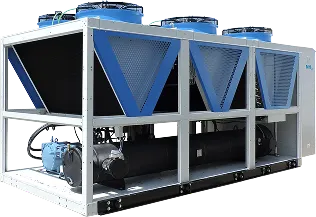
Control térmico preciso para cada proceso
Aplicaciones
Los chillers son esenciales para controlar la temperatura en procesos alimentarios e industriales. Enfrían agua o fluidos, manteniendo condiciones estables y mejorando la eficiencia operativa. Son ideales para conservación e inocuidad, y críticos en procesos industriales para el desempeño y la seguridad.
Los chillers desempeñan un papel clave en la industria alimentaria al proporcionar control térmico preciso y continuo en distintas etapas del proceso productivo. Al utilizar agua o fluidos secundarios enfriados, permiten mantener condiciones estables que protegen la calidad, inocuidad y vida útil de los productos.
Aplicaciones principales
Pescado, carnes y aves
Control de temperatura en procesos de enfriamiento, lavado, conservación y manejo previo al empaque, reduciendo el crecimiento bacteriano y la merma.
Frutas y verduras
Preenfriamiento y control térmico para preservar frescura, textura y propiedades organolépticas desde la cosecha hasta la distribución.
Productos lácteos
Enfriamiento en procesos de pasteurización, maduración y almacenamiento, asegurando estabilidad del producto y cumplimiento sanitario
Producción de refrescos y bebidas
Control de temperatura en líneas de producción, mezcla y enfriamiento de agua de proceso para garantizar consistencia y eficiencia operativa.
Beneficio clave
Una refrigeración eficiente y uniforme que protege la cadena de frío, optimiza los procesos y reduce pérdidas por variaciones de temperatura.
En aplicaciones industriales, los chillers son fundamentales para regular el calor generado durante procesos productivos, garantizando estabilidad operativa, calidad del producto final y continuidad en la producción.
Aplicaciones principales
Producción de hormigón
Enfriamiento de agua y agregados para controlar la temperatura del concreto, evitar fisuras, mejorar el fraguado y asegurar propiedades mecánicas óptimas.
Productos químicos
Control térmico en reacciones y procesos sensibles a la temperatura, aumentando la seguridad y la precisión del proceso.
Productos farmacéuticos
Enfriamiento confiable en procesos de fabricación, mezcla y almacenamiento, cumpliendo con altos estándares de calidad y normativas del sector.
Beneficio clave
Estabilidad térmica en procesos críticos, mayor control del producto final y reducción de riesgos operativos.
Galería de fotos
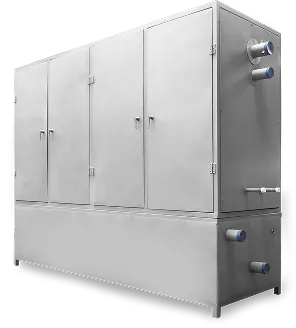
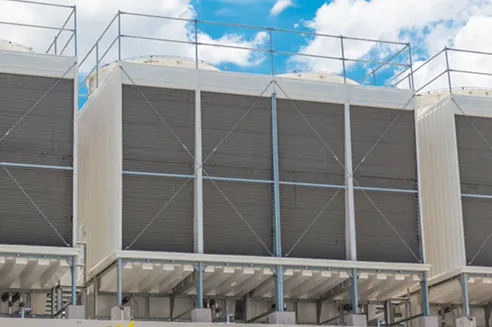
Otros refrigerantes naturales

Contacto 24/7
Estamos disponibles las 24 horas, los 365 días del año para atender sus necesidades de refrigeración industrial y comercial. Nuestro equipo técnico está listo para responder emergencias, brindar asistencia y asesoría especializada.

Asistencia inmediata
Comunícate directamente con nuestros especialistas para atención inmediata, asesoría técnica o información sobre nuestros servicios.
Solicitar atención

Ubicaciones
Conoce nuestras oficinas y centros de servicio. Encuentra la ubicación más cercana a tu operación
Ver ubicaciones

Respuesta inmediata
Cobertura nacional
Equipo especializado
Ingeniería especializada en refrigeración industrial y comercial. Soluciones eficientes y sostenibles.


Calle de la Plata #75, Parque Industrial,
Hermosillo, Sonora, C.P. 83299, México.
+52 (662) 251 0692
ventas@rcr.com.mx
¿Necesitas ayuda? Deja que nuestros expertos te asesoren
© 2026 RCR Refrigeración S.A. de C.V.